
Chi siamo
Se riscontri problemi durante l'utilizzo del prodotto, non esitare a contattarci

Scorri verso il basso

 24 agosto 2026
Un contenitore farmaceutico in vetro può rispettare le proprie specifiche dimensionali e presentare comunque rischi legati alle particelle di vetro, alle prestazioni della superficie interna, alla tenuta, alle sollecitazioni termiche o alla compatibilità con il farmaco. Se questi rischi non vengono valutati nell'ambito del sistema di confezionamento completo, possono influire sul riempimento, sulla conservazione, sulla consegna e sulla qualificazione del progetto.
Pharmaceutical glass quality control should cover glass particles, delamination, hydrolytic resistance, dimensional accuracy, container closure integrity, thermal shock, drug compatibility, transport protection and batch traceability. Buyers should verify these risks through specifications, inspection records, testing documents and project-specific qualification.
I rischi per la qualità del confezionamento farmaceutico non derivano esclusivamente dal contenitore in vetro. L'ispezione da parte del fornitore può contribuire alla qualificazione del confezionamento, ma non sostituisce gli studi di compatibilità del produttore farmaceutico, la convalida del processo o il rilascio finale del prodotto farmaceutico.
Questi componenti devono inoltre essere compatibili con la formulazione del farmaco, le apparecchiature di riempimento, il processo di sterilizzazione, le condizioni di conservazione e il dispositivo di somministrazione. Un flaconcino che soddisfa le proprie specifiche dimensionali individuali può richiedere comunque ulteriori valutazioni quando viene combinato con un particolare tappo o processo di aggraffatura. Una cartuccia deve essere compatibile con il relativo pistone, tappo e sistema a penna o a pompa.
Procurement and quality teams should therefore evaluate three connected areas:
Il sistema finale può includere un flaconcino o una cartuccia in vetro, un tappo in gomma, una capsula, un pistone, un trattamento superficiale, una barriera sterile e un imballaggio secondario.
Le particelle di vetro possono essere associate alla formatura del vetro, al taglio, all'apertura, alla manipolazione o al contatto vetro-vetro. Il rischio specifico dipende dal formato della confezione e dal modo in cui viene fabbricata e utilizzata.
Per ampoules, il sistema di apertura e il controllo della forza di rottura sono importanti perché il contenitore viene aperto prima della somministrazione. LINUO offre fiale OPC con apertura a un punto e fiale CBR con anello colorato di rottura, dotate di opzioni di rottura controllata e di controllo online dell'aspetto e delle dimensioni.
Per cartucce, LINUO utilizza una tecnologia di taglio laser termico progettata per ridurre i rischi legati a bordi frastagliati, micro-scaglie di vetro e detriti interni. L'azienda applica inoltre un'ispezione dimensionale e visiva in linea alle linee di cartucce applicabili.
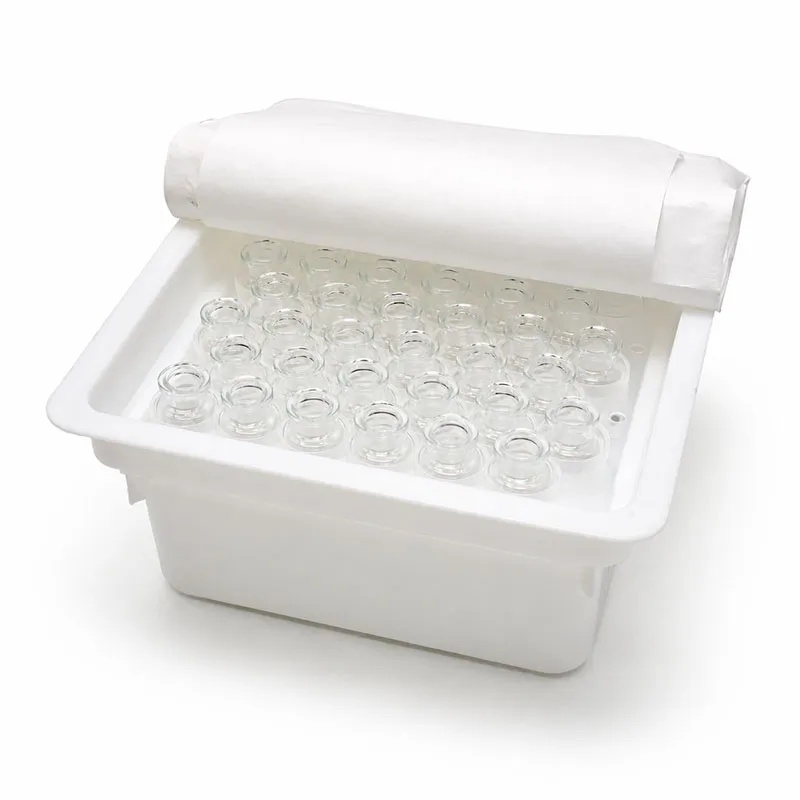
Per i flaconcini e il confezionamento RTU, è necessario considerare anche la manipolazione e la configurazione dell’imballaggio. Formati Nest & Tub e Tray può ridurre il contatto diretto vetro-vetro per i prodotti RTU applicabili.
Un contenitore farmaceutico in vetro non dovrebbe essere descritto come universalmente privo di particelle senza metodi di prova e criteri di accettazione definiti.” L’ispezione e i controlli di processo possono ridurre il rischio, ma i requisiti di accettazione devono essere definiti e verificati per il prodotto selezionato.
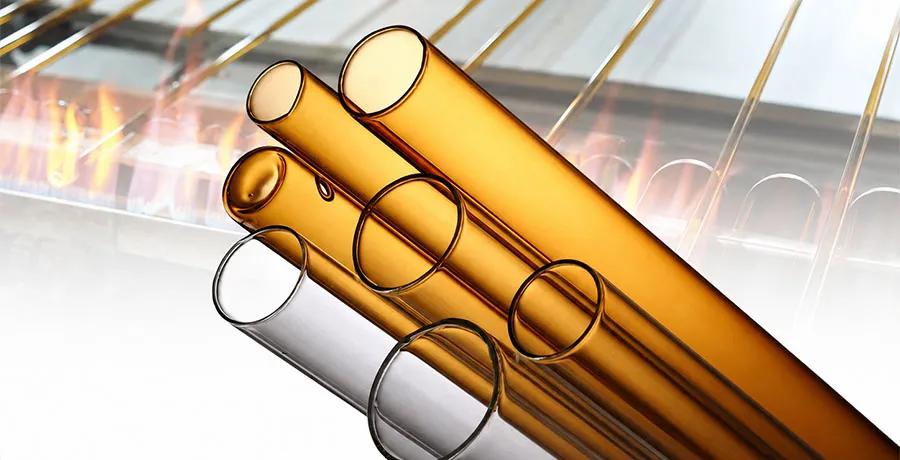
La delaminazione del vetro indica la separazione di sottili scaglie dalla superficie interna del vetro. Deve essere distinta dalle particelle introdotte durante la formatura, il taglio, la manipolazione o l'apertura.
Il rischio non può essere valutato basandosi esclusivamente sul tipo di vetro. La formulazione del farmaco, il pH, le condizioni di conservazione, il tempo di contatto, la composizione del vetro, lo stato della superficie interna e qualsiasi trattamento applicato possono essere tutti rilevanti per la valutazione finale.
Di LINUO I contenitori in borosilicato di tipo I offrono un’elevata resistenza idrolitica e una notevole durabilità chimica. LINUO’s cartridge manufacturing information identifies thermal laser-cutting as a method used to reduce risks associated with cutting-related glass micro-flakes, jagged edges and inner debris. This process control should be distinguished from formulation-dependent inner-surface delamination risk.
However, the use of Type I glass or a specific manufacturing method does not prove that delamination cannot occur in every formulation.
I team di approvvigionamento e qualità dovrebbero:
LINUO can provide relevant material and product information to support customer evaluation. The final delamination assessment must be based on the customer’s formulation and complete container-closure system.
Hydrolytic resistance describes the resistenza del vetro al rilascio di componenti solubili quando entra in contatto con l'acqua in condizioni di prova definite. It is an important consideration for pharmaceutical glass containers, particularly for injectable formulations.
LINUO identifica il vetro borosilicato neutro di Tipo I come caratterizzato da elevata resistenza idrolitica, durabilità chimica, basso rilascio di alcali e buona stabilità termica. I suoi portafogli di flaconi, fiale e cartucce includono opzioni in vetro borosilicato di Tipo I. La composizione del vetro applicabile, la classificazione in base alla resistenza idrolitica e la documentazione dei test devono essere confermate per il prodotto specifico, anziché essere applicate automaticamente all'intero portafoglio.
LINUO’s molded pharmaceutical glass portfolio also includes different glass classifications. The availability of Type I, Type II and Type III glass does not mean that every classification is suitable for every injectable drug.
La scelta del vetro dovrebbe basarsi su:
I requisiti farmacopeici e la documentazione applicabili devono essere confermati per il prodotto selezionato e il mercato di destinazione.
La coerenza dimensionale influisce su aspetti che vanno oltre la semplice compatibilità di un contenitore con un astuccio. Le dimensioni critiche possono influenzare la movimentazione sulla linea di riempimento, l'inserimento dei tappi, la tappatura, la sigillatura e l'assemblaggio con dispositivi per la somministrazione dei farmaci.
Per flaconcini in vetro, le caratteristiche rilevanti possono includere altezza, diametro, spessore della parete, finitura del collo e geometria dell'imboccatura. Per le cartucce, il diametro interno, il diametro esterno, la lunghezza e la geometria dell'imboccatura sono particolarmente importanti, poiché il contenitore deve essere compatibile con il pistone, il cappuccio e il dispositivo di somministrazione.
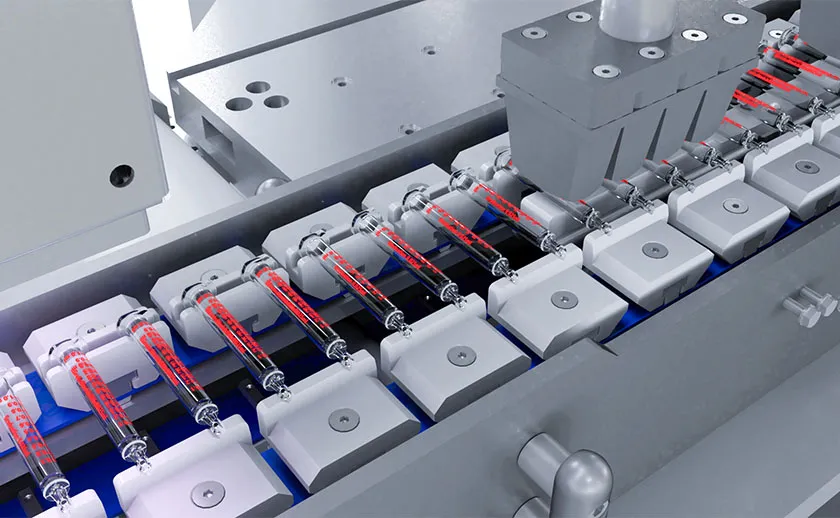
LINUO controlla le tolleranze dimensionali attraverso le attrezzature di formatura, specifiche di prodotto definite, monitoraggio durante il processo e ispezione finale. A seconda della linea di prodotti, vengono utilizzati sistemi di ispezione automatizzati, con telecamere, CCD o basati sull'intelligenza artificiale per valutare le dimensioni e l'aspetto pertinenti.
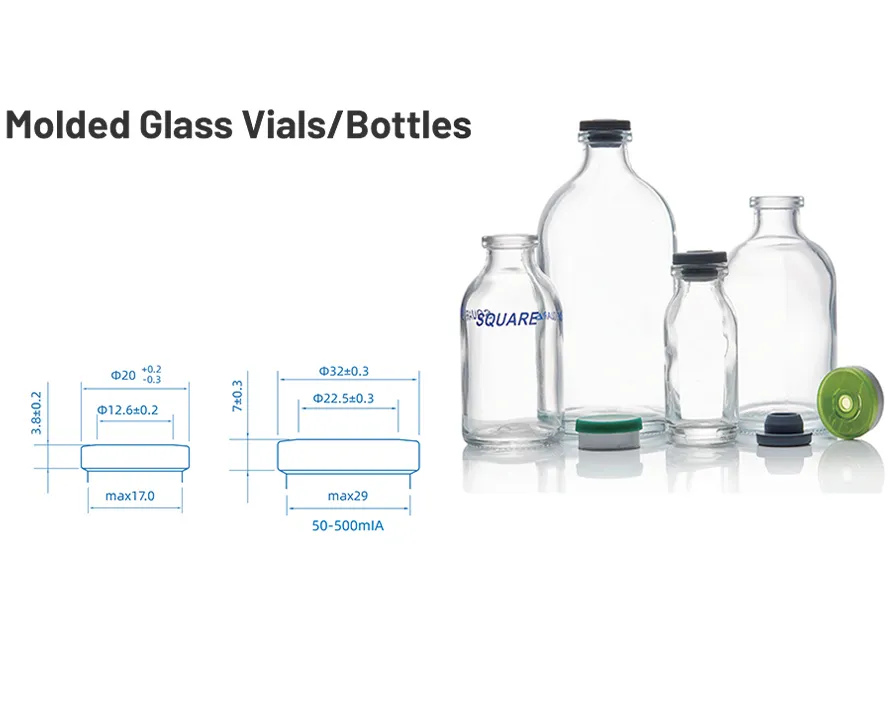
“Compliant with standard dimensions” should not be treated as proof of compatibility with every filling line, closure component or injection device.
The glass container and closure components form one packaging system. Sealing performance cannot be determined from the vial or cartridge alone.
Un flacone con tappo deve essere valutato insieme al relativo tappo in gomma, alla ghiera, alla finitura del collo, ai parametri di aggraffatura e al processo di sterilizzazione. Una cartuccia deve essere valutata insieme al relativo pistone, stantuffo, cappuccio, guarnizione e dispositivo di somministrazione.
LINUO supplies pharmaceutical rubber stoppers and caps alongside its glass packaging portfolio. It also provides dimensional inspection and relevant physical or mechanical testing support. This allows customers to discuss container and closure requirements within the same project.
However, the availability of matching components does not automatically demonstrate container-closure integrity for a finished drug product.
Gli acquirenti dovrebbero richiedere le specifiche dei componenti e i documenti di prova applicabili, quindi completare la qualificazione e la convalida del sistema specifiche per il progetto.
Il vetro farmaceutico può essere soggetto a variazioni di temperatura durante il lavaggio, la sterilizzazione, la liofilizzazione, il riempimento, la conservazione o la manipolazione. Se il contenitore e il processo non sono adeguatamente abbinati, lo stress termico può contribuire alla formazione di crepe o alla rottura.
I requisiti termici variano in base al prodotto. Un flaconcino destinato a un ciclo di liofilizzazione può richiedere una valutazione diversa rispetto a una fiala utilizzata per un’iniezione di soluzione. I contenitori stampati e quelli ottenuti da tubo non devono essere considerati intercambiabili semplicemente perché entrambi possono essere utilizzati per il confezionamento farmaceutico.
Di LINUO CNAS-accredited laboratory includes equipment for physical and mechanical testing, including thermal shock, internal pressure and stress evaluation. Laboratory testing can support product assessment, but the applicable method and acceptance criteria must be confirmed for each product and project.
A general thermal-shock test result does not replace validation under the pharmaceutical manufacturer’s actual process conditions.
A container that is suitable for one formulation may not be suitable for another. Compatibility depends on the interaction between the drug, glass, closure components, surface treatments and storage conditions.
For sensitive products such as biologics and peptides, customers may need to consider the complete product-contact interface. If siliconization or another surface treatment is used, that treatment changes the interface between the drug and packaging and must be included in the final assessment.
Relevant considerations may include:
LINUO can provide material and product information to support extractables and leachables assessments and discussions of formulation-related risks. The final evaluation must be completed according to the customer’s formulation, component combination and regulatory strategy.
Supplier certificates provide important supporting evidence, but they may not establish project-specific suitability on their own. Final qualification should also consider the drug formulation, component combination, filling process and applicable regulatory requirements.It requires product-specific data, customer testing and documented qualification of the complete packaging system.
Pharmaceutical glass can be damaged during packing, palletizing, transport, warehouse handling or loading onto a filling line. Breakage risks may be influenced by container design, glass-to-glass contact, protective packaging and logistics configuration.
LINUO manages breakage risk through material control, process stability, dimensional inspection and product-specific packaging. Applicable RTU Nest & Tub and Tray formats are designed to reduce direct contact between glass containers. Automated packing, palletizing and warehouse management also support controlled handling.
These measures can reduce risk, but they do not justify a “zero breakage” guarantee.
When a quality concern occurs, pharmaceutical buyers need to identify the affected batch and review its material, production, inspection, packaging and shipment information.
LINUO uses MES-based traceability and warehouse management to support batch-quality records. Depending on the product and process, traceable information may include raw material batches, production parameters, inspection results, packaging records, finished-product information and shipment data.
Laser coding and other identification options are available on selected product lines to support product identification and batch traceability.
Quality teams should confirm what information is recorded, how it is linked to the finished batch, how long it is retained and what documents can be provided to customers.
A statement that a supplier “uses MES” is not sufficient on its own. The buyer should understand the actual scope of the traceability system for the selected product.
Supplier selection should be based on verifiable documentation rather than broad claims such as “high quality,” “fully compliant” or “zero defects.”
Depending on the product and project, LINUO can support relevant documentation such as product specifications, Certificates of Analysis, compliance statements, material information, batch records, inspection reports and testing documents.
Its CNAS-accredited laboratory supports pharmaceutical glass testing and quality evaluation in areas including material analysis, chemical analysis, dimensional measurement, appearance inspection, and physical and mechanical testing. The applicable CNAS accreditation scope, test method and product coverage should be confirmed for the project.
| Quality risk | Buyer should confirm | Possible supporting evidence |
| Glass particles | Forming, cutting, opening and handling controls | Inspection standard, process information, particle-related test documents |
| Glass delamination | Glass, surface, formulation and storage risk | Material information, testing data, compatibility support |
| Hydrolytic resistance | Correct glass classification | Product specification, CoA, applicable test report |
| Dimensional variation | Critical dimensions and tolerances | Approved drawing, dimensional inspection record |
| Sealing integrity | Complete container-closure system | Component specifications, dimensional data, project validation |
| Thermal shock | Suitability for the intended process | Thermal shock, stress or applicable performance records |
| Drug compatibility | Formulation-specific interaction risks | Material data, E&L support information, customer compatibility studies |
| Transport breakage | Protective packaging and handling | Packaging specification, logistics or packaging qualification documents |
| Batch consistency | Process and release controls | Batch record, inspection report, CoA |
| Tracciabilità | Connection between material and finished batch | MES records, coding information, shipment record |
Standard product specifications may not cover every requirement of a particular formulation, filling line or delivery device.
LINUO can work with customers to align product specifications, inspection requirements, documentation, packaging configurations and release standards where feasible. It can also support supplier qualification with company information, manufacturing capability details, product documents, quality records and audit cooperation.
Before qualification, customers should define:
Customer audits can be arranged for qualified projects according to the project stage, business needs, quality requirements and confidentiality arrangements.
Pharmaceutical glass packaging risks should be evaluated through product specifications, manufacturing controls, inspection records, testing data and project-specific qualification. Glass particles, delamination, hydrolytic resistance, dimensional variation, sealing integrity, thermal shock, drug compatibility, transport protection and batch traceability require different forms of evidence.
LINUO can support customers with product information, material data, inspection documents, relevant testing and project-specific quality alignment. These supplier controls support packaging evaluation but do not replace the pharmaceutical manufacturer’s compatibility studies, process validation or finished-drug release responsibilities.
Pharmaceutical procurement and quality teams can submit their product specifications, formulation category, filling process, closure or device information, testing requirements and target market for technical review.
No packaging material should be described as eliminating delamination risk for every drug. Type I borosilicate glass provides high hydrolytic resistance and chemical durability, but the final risk assessment must consider the formulation, inner surface, storage conditions and contact time.
Automated inspection can evaluate defined dimensional and visual characteristics, depending on the product line. It does not replace chemical, mechanical, compatibility or complete container-closure system testing.
LINUO can provide relevant material and product information to support customer assessment. Final extractables and leachables evaluation must be based on the customer’s formulation, packaging components and regulatory requirements.
LINUO uses controlled production processes, in-process inspection, final inspection, batch records, MES-based traceability and release procedures. The exact controls and documents should be confirmed for the selected product.
No. CNAS accreditation applies to a defined laboratory scope. The accreditation status, test method and product coverage relevant to a specific project should be confirmed before relying on a report.
Protective packaging, non-contact handling, stable container dimensions and controlled logistics can reduce breakage risk, but no transport system should be presented as providing a universal zero-breakage guarantee.
Ti risponderemo entro 24 ore. In caso di urgenza, aggiungi il nostro numero su WhatsApp/WeChat: +8615953131507, oppure chiama direttamente il numero +8618615646416.
*Rispettiamo la tua privacy e tutte le informazioni sono protette.
Utilizzeremo i tuoi dati esclusivamente per rispondere alla tua richiesta e non ti invieremo mai e-mail non richieste né messaggi promozionali.